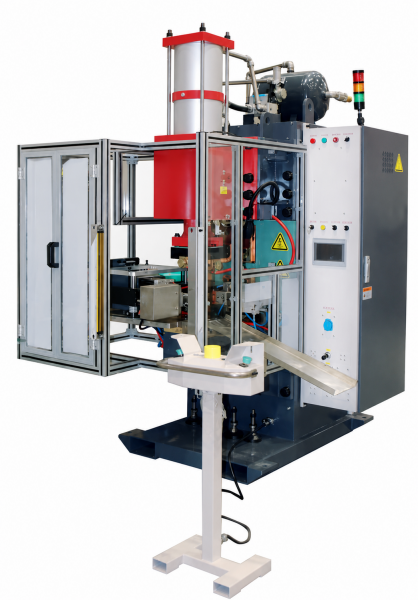
машина контактной точечной сварки кронштейна амортизатора на постоянном токе со среднечастотным трансформатором и пневматическим приводом сжатия. Машина укомплектована:
Цилиндр одинарного хода с усилием сжатия 400-3500 даН;
Плавное опускание верхней арматуры при помощи ручного вентиля на цилиндре;
Мы предлагаем удобные варианты доставки и оплаты, адаптированные под потребности клиента. Условия подбираются индивидуально — с учётом вашего предпочтения и особенностей заказа.
Отличительные особенности:
Скорость хода сварочного цилиндра и при определённых работах, необходимое мягкое опускание электродов на сварочную поверхность регулируется вентильным дросселем;
Цилиндр подачи электродов имеет точное (прецизионное) исполнение и защиту от нагрузок вращения;
Магнитные клапана располагаются непосредственно у цилиндра, что обеспечивает короткий путь прохождения воздуха и высокую скорость работы цилиндра;
Высокопроизводительный сварочный трансформатор с защитой от перегрева, жидкостным охлаждением вторичной обмотки, высоким к.п.д. и низкими потерями электроэнергии;
Трансформатор и вся токонагрузочная арматура имеют раздельные контура охлаждения с контролем давления потока и температуры воды обратки (Необходимо подключение к внешнему источнику водоснабжения);
Машина оборудована арматурой и системой ножного педального привода электродов для точечной контактной сварки;
Навесной шкаф с машинным блоком управления предусмотрен для монтажа синхронного блока управления сварочными процессами и тиристорного силового регулятора, смонтирован и подключен на правой стороне машины;
Специальный корпус машины выполнен в усиленном исполнении для обеспечения качественного сварного соединения с требуемым усилием сжатия.
Этапы изготовления детали:
Установка детали в оснастку производится вручную;
После запуска процесса сварки, деталь автоматически подается в зону сварки;